Coils laminati a freddo NatureSteelsono ampiamente utilizzati nei settori degli elettrodomestici, dell'automotive e dello stampaggio di hardware. La differenza fondamentale rispetto ai coils laminati a caldo risiede nella superficie della lamiera: i nastri laminati a caldo hanno scaglie, superfici ruvide e ampie tolleranze dimensionali; I nastri laminati a freddo vengono sottoposti a laminazione multi-pass a temperatura ambiente, offrendo superfici pulite e lisce e dimensioni precise.
I difetti superficiali costituiscono rischi critici per i coils laminati a freddo. Segni di rotolamento, graffi, macchie giallastre, blocchi della bobina e altri difetti possono causare il rifiuto della parte stampata e crateri di vernice nei casi lievi o il rifiuto dell'intero lotto nei casi più gravi. Alcuni difetti rimangono latenti al momento della consegna ed emergono solo in fase di stampaggio, innescando facilmente controversie di responsabilità.
Questo documento aiuta gli utenti a identificare i difetti, tracciare i processi di produzione corrispondenti, giudicare la qualità rispetto agli standard e implementare controlli preventivi dalle linee di produzione all'imballaggio per il trasporto marittimo. Serve come riferimento per il personale addetto agli approvvigionamenti, gli ispettori della qualità e gli ingegneri pertinenti.
La qualità della superficie non è solo una questione estetica; i suoi impatti si propagano lungo tutta la catena produttiva.
Prima fase: stampaggio. Le lamelle (inclusioni interne esposte sulla superficie) fungono da punti di inizio per la fessurazione da stampaggio. Le microfessure dei bordi si propagano in fratture durante l'imbutitura profonda. I fogli ondulati con scarsa planarità causano un posizionamento instabile all'interno degli stampi e portano a dimensioni della parte fuori tolleranza.
Seconda fase: rivestimento e galvanica. L'olio residuo provoca crateri nella vernice e fori di spillo nell'elettroforesi. I segni e i graffi del rullo vengono ingranditi fino a diventare visibili chiazze dopo la galvanica. La tinta ossidata (macchie giallastre) compromette direttamente l'adesione della smaltatura e del rivestimento colorato.
Terza fase: post-vendita. Per i componenti critici dal punto di vista estetico, come i pannelli degli elettrodomestici e i pannelli interni delle automobili, i difetti superficiali si traducono direttamente in reclami sull'aspetto del prodotto finito. In questa fase, le perdite si estendono oltre il singolo lotto di fogli, fino ai costi del prodotto finito e ai tempi di consegna.
Pertanto nel settore prevale un consenso: la qualità e lo spessore dell’acciaio rappresentano il limite inferiore delle prestazioni per i coils laminati a freddo, mentre la qualità della superficie costituisce il limite superiore per i prodotti finiti. Specificare chiaramente la qualità della superficie al momento dell'effettuazione dell'ordine è molto più conveniente rispetto alle controversie a posteriori.
I difetti sono raggruppati in base alla fase di produzione in cui hanno origine: difetti introdotti nel processo di laminazione, difetti introdotti nei processi di ricottura e decapaggio e difetti introdotti durante lo stoccaggio e il trasporto. Questa classificazione consente di risalire direttamente ai processi responsabili in seguito all'osservazione dei difetti.
Ogni difetto è descritto in un formato unificato: Caratteristiche di aspetto → Cause → Impatti a valle → Criteri di accettazione di riferimento.
#### Deviazione dello spessore lungo la striscia
#### Colorazione giallastra/Tinta ossido
| Difetto | Processo responsabile | Cause tipiche | Consentito per il grado FB | Consentito per il grado FC/FD |
|---|---|---|---|---|
| Rottura dei bordi | Materiale in laminazione/in entrata | Eccessivo stress sui bordi | Non consentito | Non consentito |
| Ondulazione | Rotolamento | Corona di rotolamento/tensione non corretta | Non consentito se fuori tolleranza | Non consentito se fuori tolleranza |
| Segni di rotolamento | Rotolamento | Danni alla superficie del rullo/corpo estraneo | Minore consentito | Non consentito |
| Graffi | Arrotolare/tagliare | Corpi estranei sui percorsi a rulli | Minore consentito | Non consentito |
| Deviazione dello spessore lungo la striscia | Rotolamento | Deviazione del controllo AGC | Non consentito se fuori tolleranza | Non consentito se fuori tolleranza |
| Scaglie | Produzione dell'acciaio/colata continua | Inclusioni | Non consentito | Non consentito |
| Colorazione giallastra | Ricottura | Olio residuo/atmosfera inadeguata | Minore consentito | Non consentito |
| Blocco della bobina | Ricottura | Temperatura/tensione non corretta | Non consentito | Non consentito |
| Pozzi di decapaggio eccessivo | Decapaggio | Decapaggio fuori controllo | Minore consentito | Non consentito |
| Linee Lüders | Proprietà materiale | Plateau di resa/invecchiamento | Non è un difetto, soggetto a limiti di periodo di conservazione | Non è un difetto, con periodi di conservazione consentiti più brevi |
| Residuo d'olio | Sgrassante/skin-pass | Sgrassaggio inadeguato | Non consentito | Non consentito |
| Ruggine per macchie d'acqua | Stoccaggio e trasporto | Umidità/imballo danneggiato | Non consentito (eccezioni per validità antiruggine scaduta) |
Non consentito |
Ispezione visiva delle luci di posizione. La tecnica di controllo della superficie più critica. Srotolare i fogli metro per metro sotto una luce laterale ad angolo basso entro 45 gradi. Ondulazioni, segni di rotolamento e lievi graffi diventano evidenti sotto la luce laterale, mentre molti difetti rimangono invisibili sotto l'illuminazione frontale diretta, un punto cieco comune per i riceventi. Dare priorità alla zona del bordo da 50 millimetri, dove si verificano frequentemente crepe e bave.
Valutazione tattile. Far scorrere le unghie sulle strutture superficiali: i segni del rotolamento producono una resistenza periodica; i graffi producono una resistenza continua. Le scaglie presentano caratteristiche tattili vicine ai normali graffi; l'identificazione richiede la combinazione della posizione (principalmente sulle teste/code delle bobine) e le successive prestazioni di stampaggio.
Misurazione dello strumento. Utilizzare misuratori di spessore portatili per campionare lo spessore sulla testa del coil, a metà bobina e sulla coda del coil per i controlli della variazione di spessore. Utilizzare righelli e spessimetri per la misurazione della deformazione. Ove disponibile, misurare i valori di rugosità Ra tramite rugosimetri (la rugosità costituisce un indicatore fondamentale per i gradi di superficie, con procedure di prova specificate negli standard). I punti di campionamento dello spessimetro devono coprire l'intera larghezza della striscia anziché solo la zona centrale.
Ispezione dell'imballaggio e della marcatura. Controllare innanzitutto l'integrità dell'imballaggio antiruggine e la leggibilità dei marchi di spedizione all'apertura del contenitore (numero della bobina, grado di acciaio, dimensioni, grado di superficie, peso, data di produzione). Sospettare difetti superficiali causati dal trasporto per eventuali danni all'imballaggio.
1. Ispezionare l'imballaggio: verificare l'integrità della carta/pellicola antiruggine, delle protezioni dei bordi, delle cinghie di legatura e della guaina in acciaio; cercare tracce di esposizione all'acqua.
2. Verificare i contrassegni: verificare che il numero della bobina, il grado di acciaio, le dimensioni, il grado di superficie e la data di produzione corrispondano agli ordini di acquisto e ai certificati di prova della fabbrica (MTC).
3. Ispezione con luce laterale a copertura totale: esaminare le superfici delle lastre metro per metro sotto una luce laterale a 45 gradi, concentrandosi sulle zone del bordo di 50 mm.
4. Campionamento tattile casuale: trascina le unghie su tre posizioni casuali per differenziare segni di rotolamento, graffi e schegge.
5. Controllo a campione dello spessore: effettuare misurazioni alla testa del coil, al centro e alla coda del coil e registrare la variazione di spessore lungo la lunghezza della striscia.
6. Misurazione della deformazione: misurare la deformazione allo stato libero su un segmento di lamiera di un metro.
7. Documentazione e campionamento: fotografare le aree difettose con riferimenti in scala e conservare segmenti campione difettosi da 300 millimetri come prova della valutazione della responsabilità.
8. Riferimento incrociato di qualità: confrontare le osservazioni con le clausole relative alla qualità della superficie del Capitolo IV e trarre conclusioni: Accettazione / Accettazione condizionata / Rifiuto.
Le sezioni precedenti riguardano l'identificazione dei difetti per la gestione successiva all'evento. Questo capitolo descrive i controlli preventivi in fabbrica. I difetti superficiali sono essenzialmente problemi legati al processo. L’identificazione dei difetti spetta agli utilizzatori a valle, mentre la prevenzione dei difetti spetta alle linee di produzione.
Sezione di decapaggio: decapaggio in cinque fasi più sgrassaggio elettrolitico. La rimozione completa delle incrostazioni è un prerequisito per superfici laminate a freddo pulite. Il decapaggio eccessivo genera noccioli; foglie sotto-decapate, squame pressate. Lo sgrassaggio elettrolitico riduce i rischi di olio residuo direttamente collegati alle macchie giallastre e ai crateri della vernice.
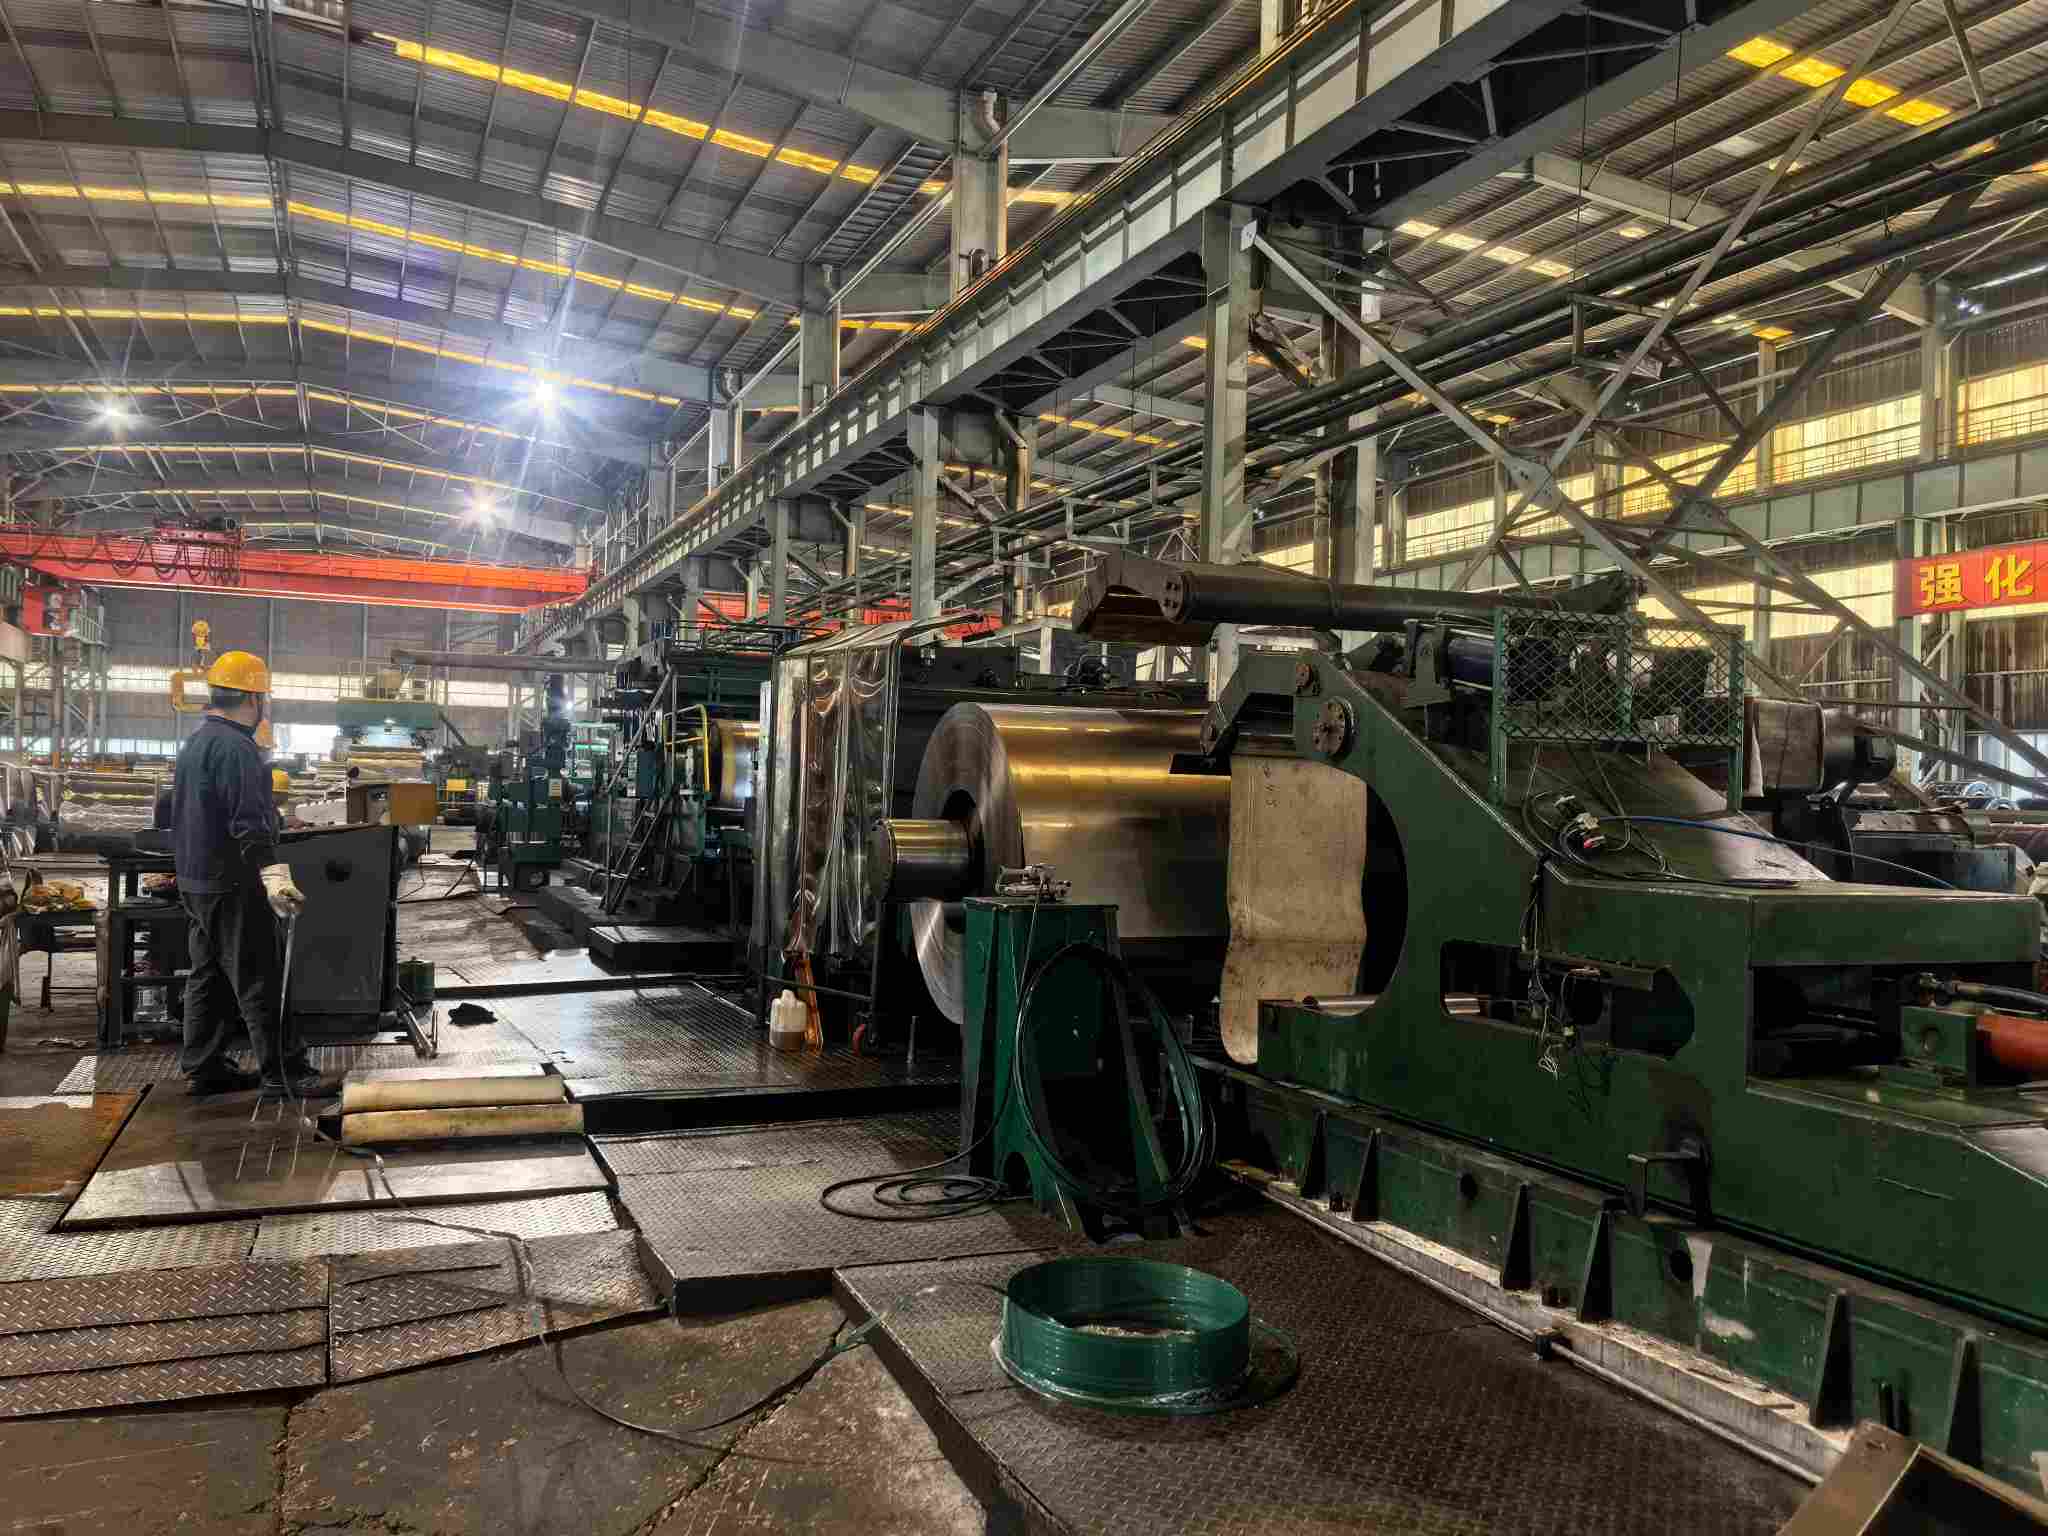
Sezione di laminazione: mulino reversibile a sei altezze con sistemi di controllo digitale. Il controllo della forma della piastra a circuito chiuso e l'allocazione precisa della riduzione dei passaggi formano controlli fondamentali per ondulazione, fessurazione dei bordi e deviazione dello spessore longitudinale. I sistemi di controllo numerico Siemens e ABB offrono tolleranze di spessore fino a ±0,03 mm, rispettando la classe di precisione speciale prevista dalla norma EN 10131. Lo spessore minimo di laminazione raggiunge 0,15 mm. Le superfici dei rulli sono sottoposte a ispezioni programmate per rilevare danni alla superficie del rullo e sostanze estranee prima del trasferimento dell'impronta sui fogli. I segni del rotolo sono difetti facilmente eliminabili attraverso le routine di ispezione del rotolo.
Sezione di ricottura: Ricottura all'idrogeno brillante. Le atmosfere protettive ricche di idrogeno prevengono l'ossidazione superficiale e lo scolorimento giallo, eliminando la tinta ossidata alla fonte. Le temperature di ricottura e le tensioni di avvolgimento sono segmentate in base al peso del coil e alla forma della piastra per evitare il bloccaggio del coil.
Sezione Skin-Pass: allungamento controllato compreso tra 0,5% e 1,5%. La laminazione skin-pass all'interno di questo intervallo elimina i plateau di rendimento e migliora la forma della piastra. Un allungamento insufficiente del passaggio cutaneo non riesce a sopprimere le linee di Lüders; un allungamento eccessivo degrada la forma della placca e riduce la ruvidità della superficie. Il bilanciamento di questi parametri costituisce un requisito fondamentale del processo skin-pass.
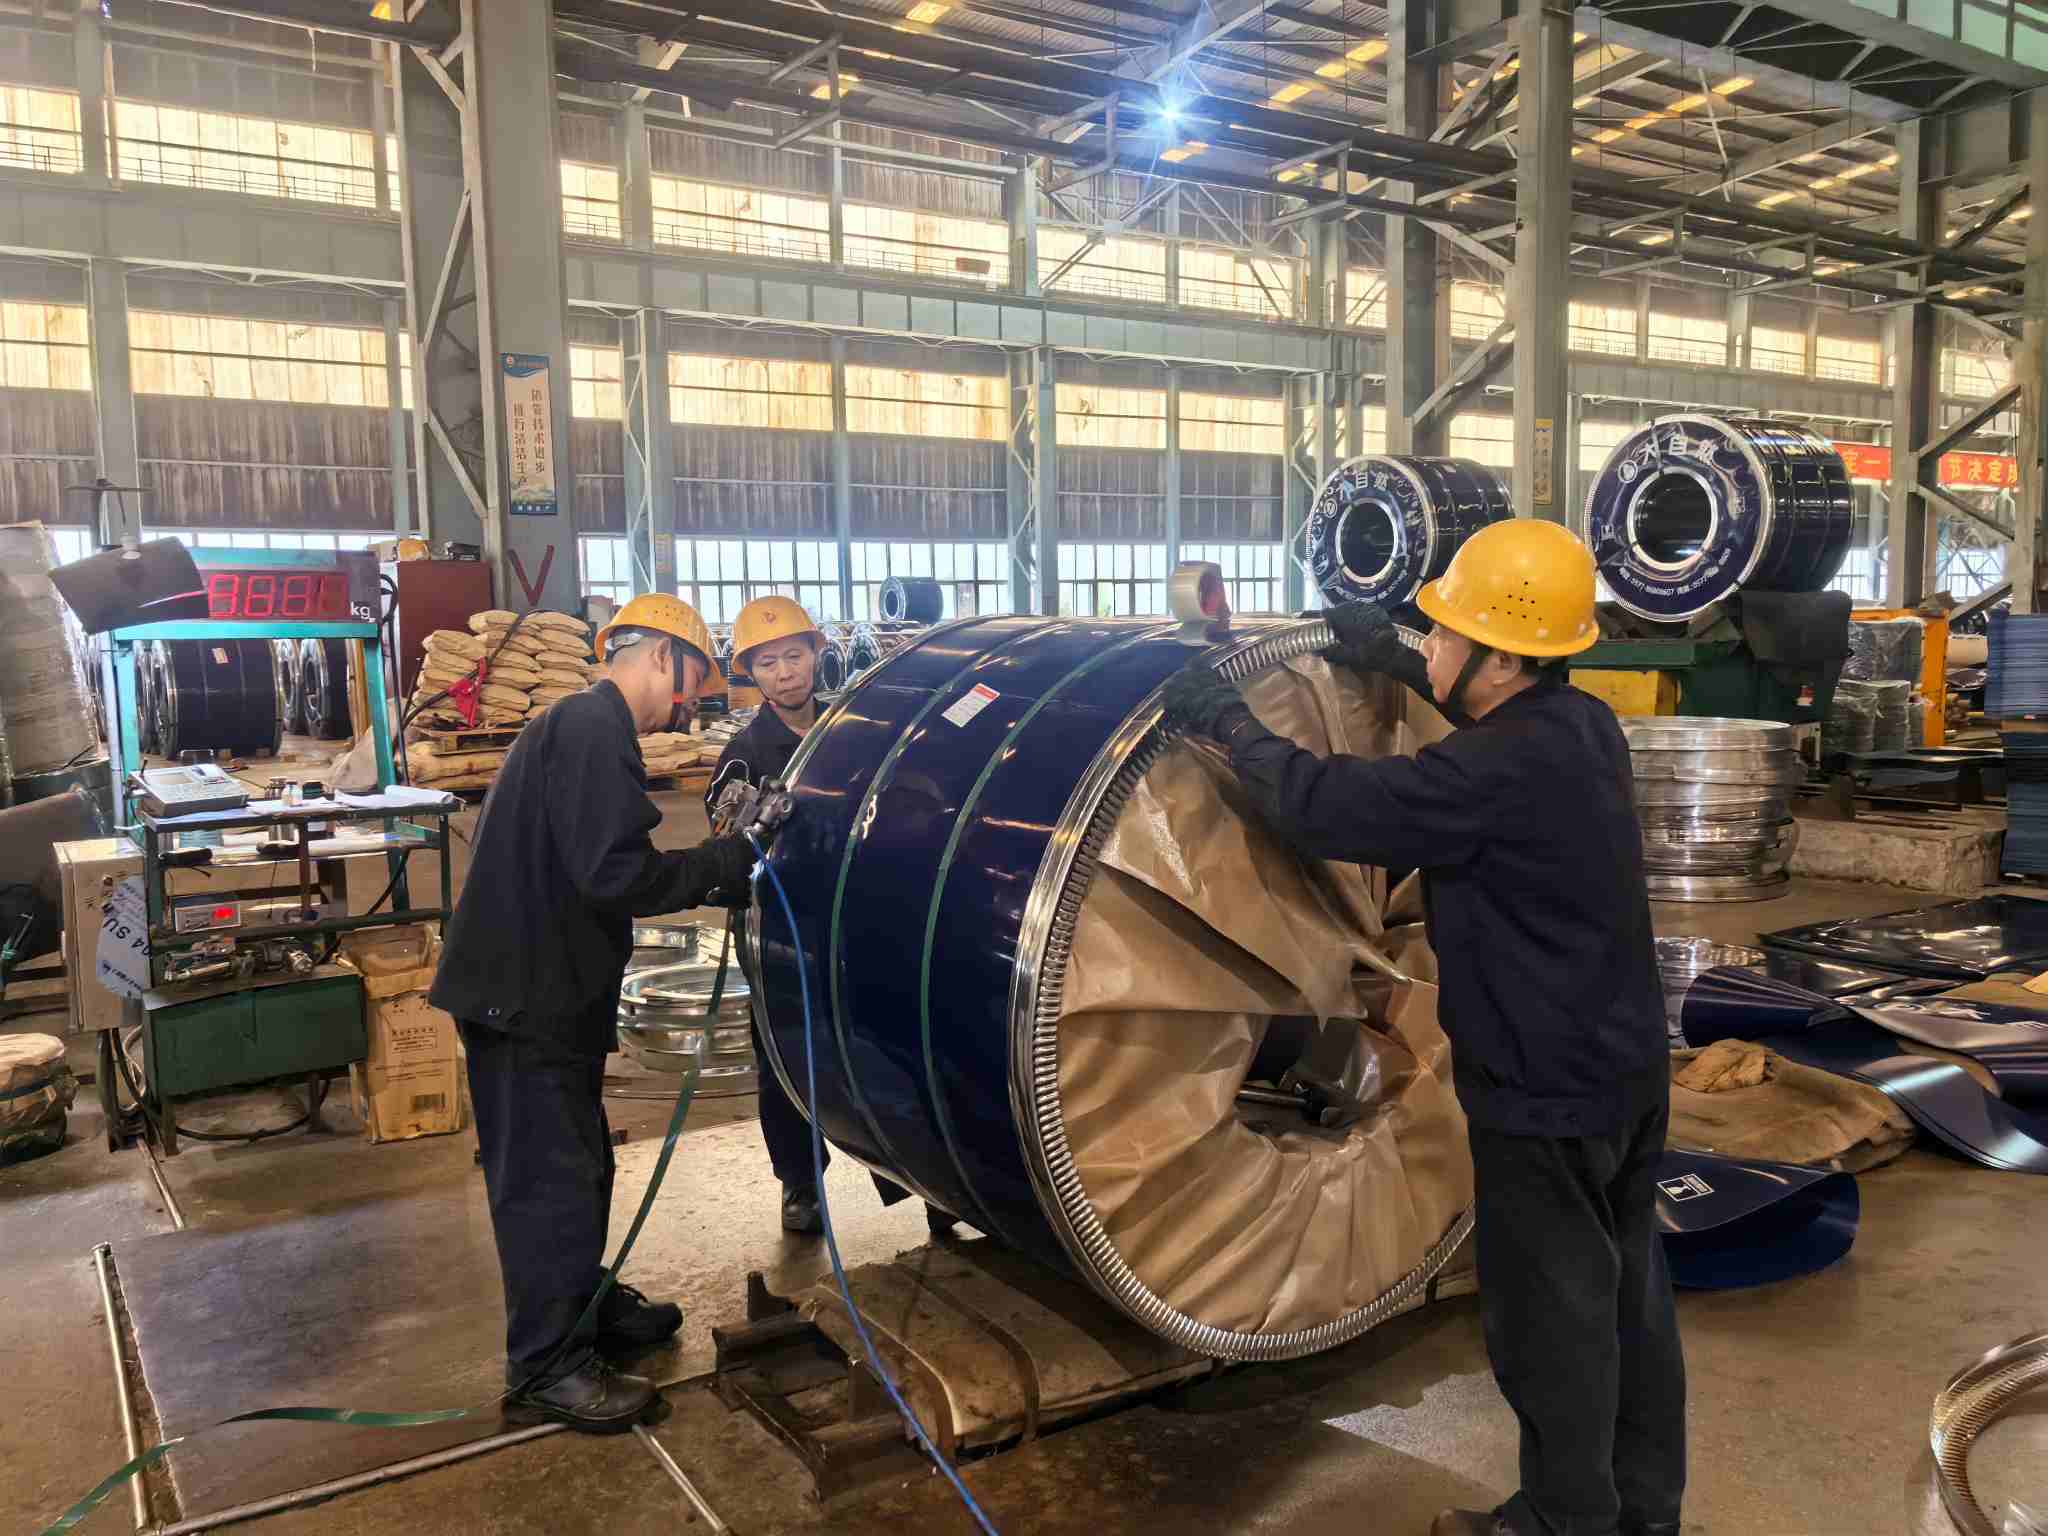
Sezione Finitura e Imballaggio: taglio senza bave e imballaggio orientato al trasporto via mare. Le operazioni di taglio controllano l'altezza della bava per evitare graffi sui bordi taglienti. Le bobine finite sono avvolte con pellicole volatili di inibizione della corrosione VCI, dotate di protezioni per i bordi, fissate con cinghie di acciaio e trattate a prova di umidità per il transito marino ad alta salinità e umidità elevata. La maggior parte delle controversie relative all'arrivo in porto relative alla ruggine causata dalle macchie d'acqua possono essere evitate con un imballaggio robusto.
Sezione di ispezione: cancelli di ispezione a tre livelli. Ispezione in entrata dei coils laminati a caldo; ispezione in-process dopo il decapaggio, la ricottura e la laminazione skin-pass; ispezione pre-imbarco che combina campionamento superficiale e misurazione dimensionale. I segmenti campione e i registri dei test vengono conservati per ciascun lotto e i certificati di test della fabbrica (MTC) accompagnano le consegne. Qualsiasi incidente relativo alla qualità può essere ricondotto a processi specifici e finestre temporali di produzione, fornendo prove solide per la valutazione della responsabilità.
In breve: i difetti superficiali non vengono "scoperti mediante ispezione". Sono "fabbricati" o "prevenuti". L’ispezione convalida le prestazioni del processo piuttosto che fungere da rete di sicurezza di ultima istanza.
L’identificazione dei difetti superficiali dei coil laminati a freddo si basa su una combinazione di conoscenza dei processi, standard ed esperienza sul campo. Questo documento compila molteplici tipi di difetti, liste di controllo di accettazione e quadri di valutazione della responsabilità come riferimento durante le ispezioni. NatureSteel possiede una vasta esperienza nella laminazione a freddo e implementa controlli della qualità della superficie durante l'intero processo. L'imballaggio antiruggine VCI stabilizza le condizioni della bobina durante la spedizione marittima. Per le specifiche relative al tipo di acciaio (ad esempio DC01, SPCC), consulenza sul tipo di superficie o richieste di preventivo, non esitate acontattaci.
Indirizzo:No. 696, Binhai 12th RoadParco industriale di Binhai, zona di sviluppo economico e tecnologico di WenzhouWenzhou, provincia di Zhejiang, Repubblica Popolare Cinese
Copyright © 2026 Nature Steel Group Co., Ltd. Tutti i diritti riservati. Links| Sitemap| RSS| XML| politica sulla riservatezza